คำตอบสั้น
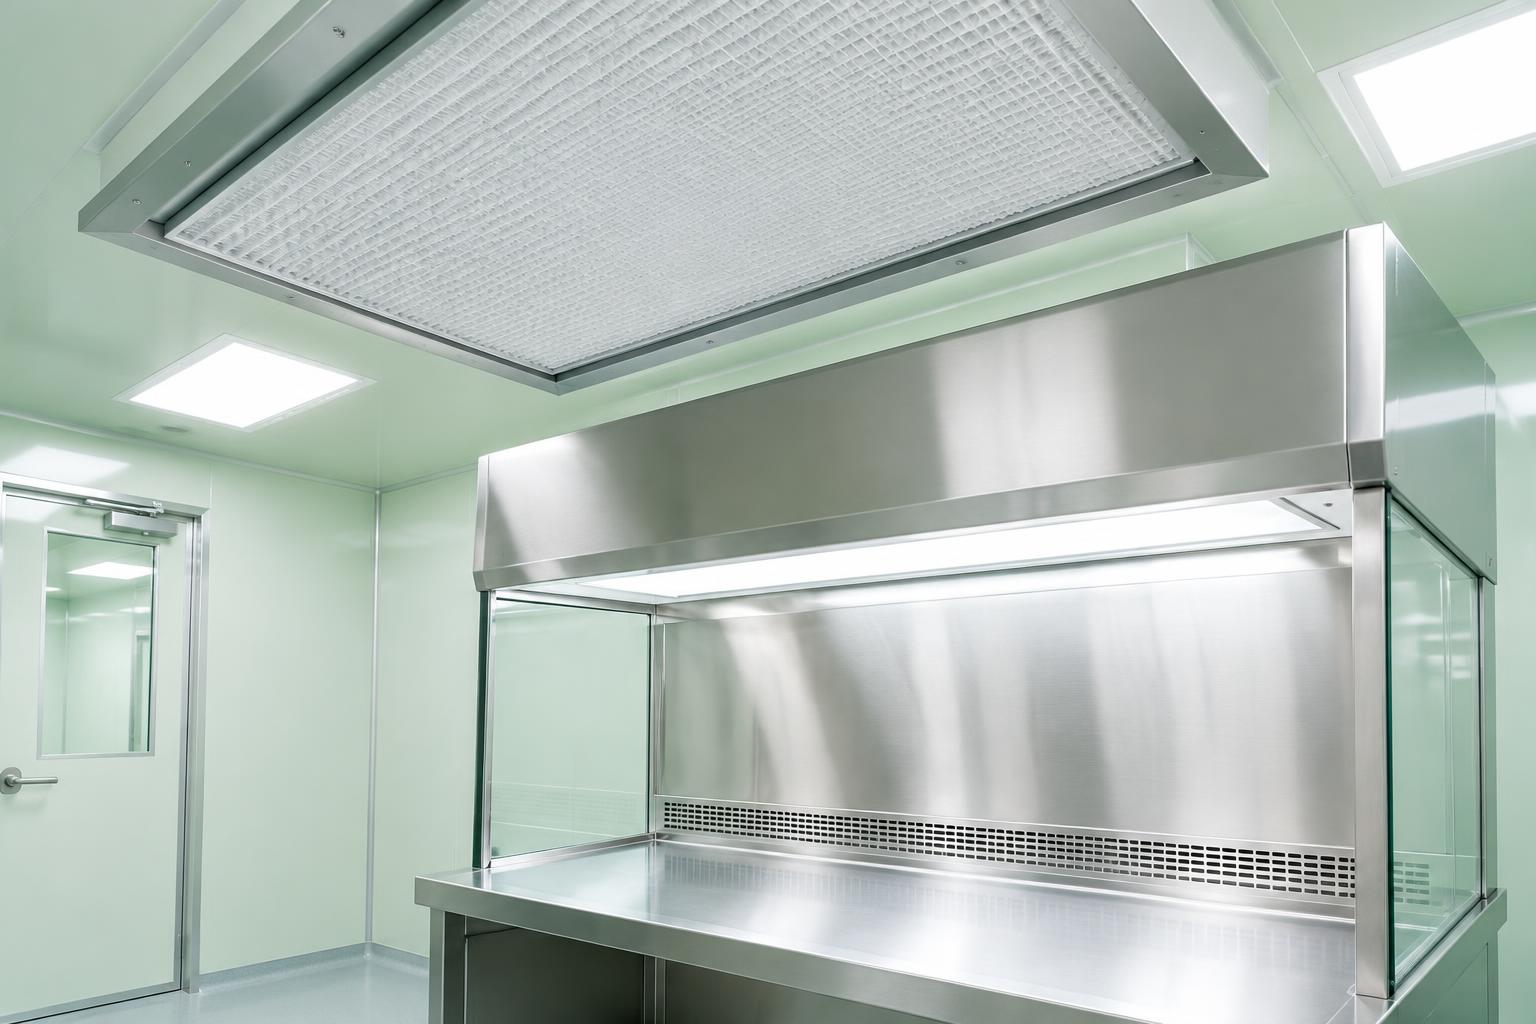
EHL BIO ใช้เทคโนโลยีห้องสะอาดระดับ Class 100 และระบบควบคุมสิ่งแวดล้อมที่เข้มงวดภายใต้มาตรฐาน GMP โดยมีระบบกรองอากาศ HEPA Filter และการจัดการอากาศแบบ AHU เพื่อรักษาสภาพแวดล้อมให้ปราศจากสิ่งปนเปื้อนในทุกขั้นตอนการเพาะเลี้ยงเซลล์ นอกจากนี้ยังได้รับอนุญาตเป็นสถานประกอบการจัดการเซลล์มนุษย์แห่งแรกในเกาหลีใต้ที่รองรับการผลิตได้ถึง 6,000 ล็อตต่อปี ตามการประเมินของทีม EHL
สรุปประเด็นสำคัญ
- มาตรฐาน Class 100 เพื่อความสะอาดบริสุทธิ์สูงสุดในกระบวนการแยกและเพาะเลี้ยงเซลล์
- ระบบกรองอากาศประสิทธิภาพสูง HEPA Filter และระบบจัดการอากาศ (AHU)
- ได้รับการรับรองมาตรฐาน GMP และสถานประกอบการจัดการเซลล์มนุษย์แห่งแรกในเกาหลี
- กำลังการผลิตสูงถึง 6,000 ล็อตต่อปี พร้อมระบบจัดเก็บเซลล์แบบแช่แข็งครบวงจร
มาตรฐานความปลอดภัยระดับ Class 100 และ GMP
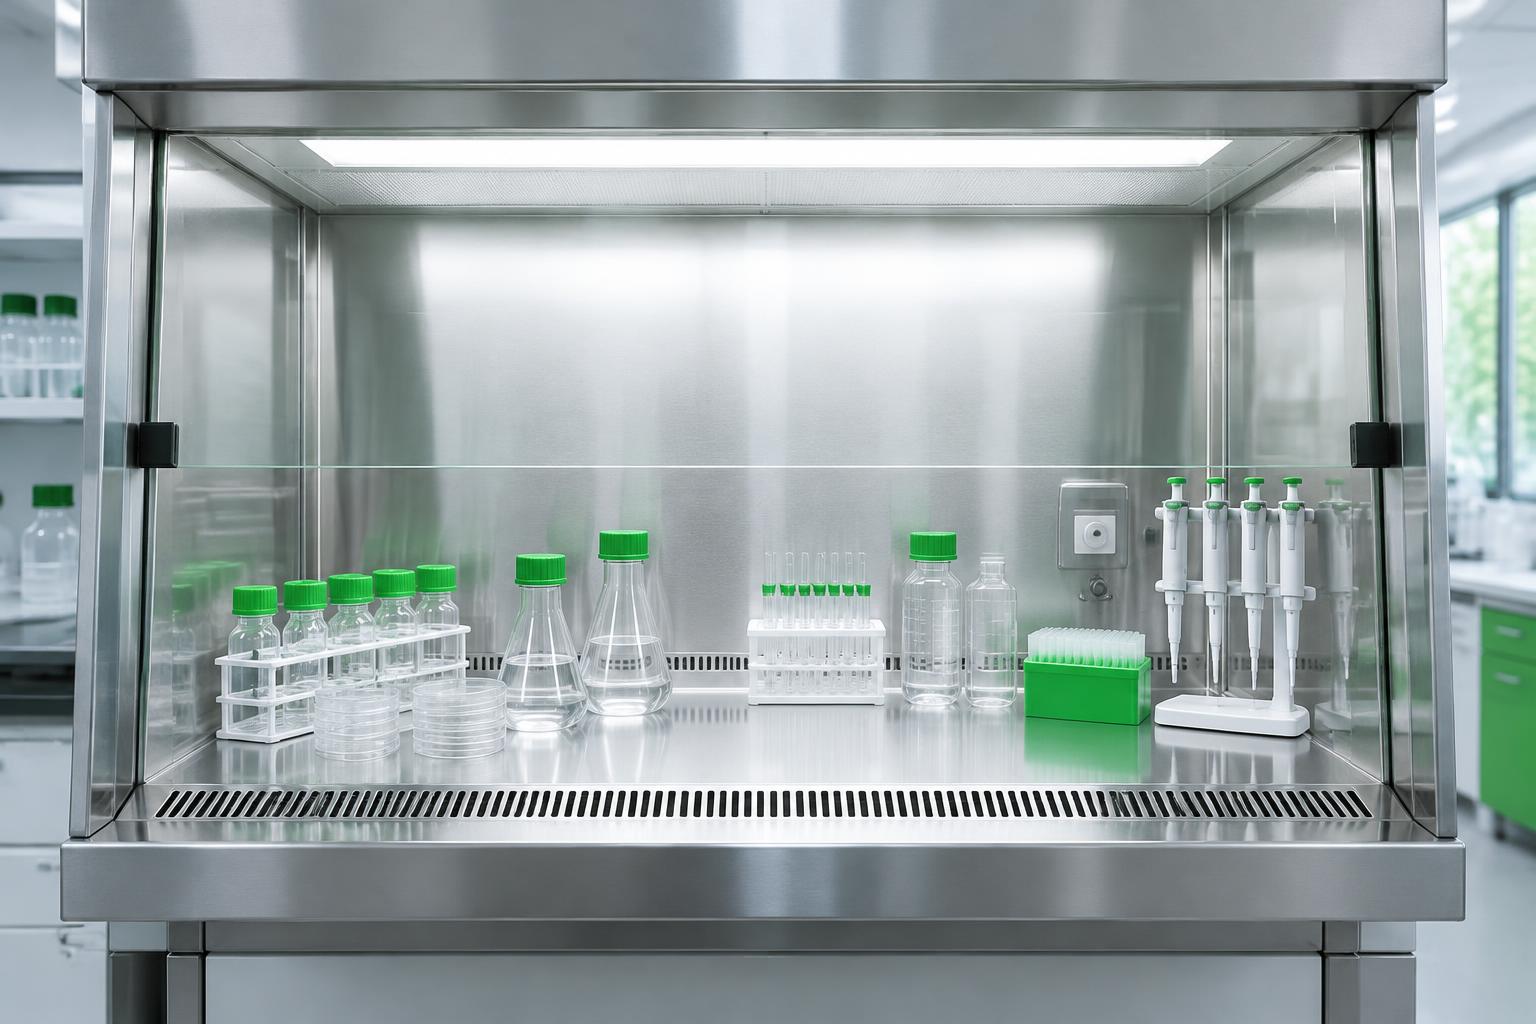
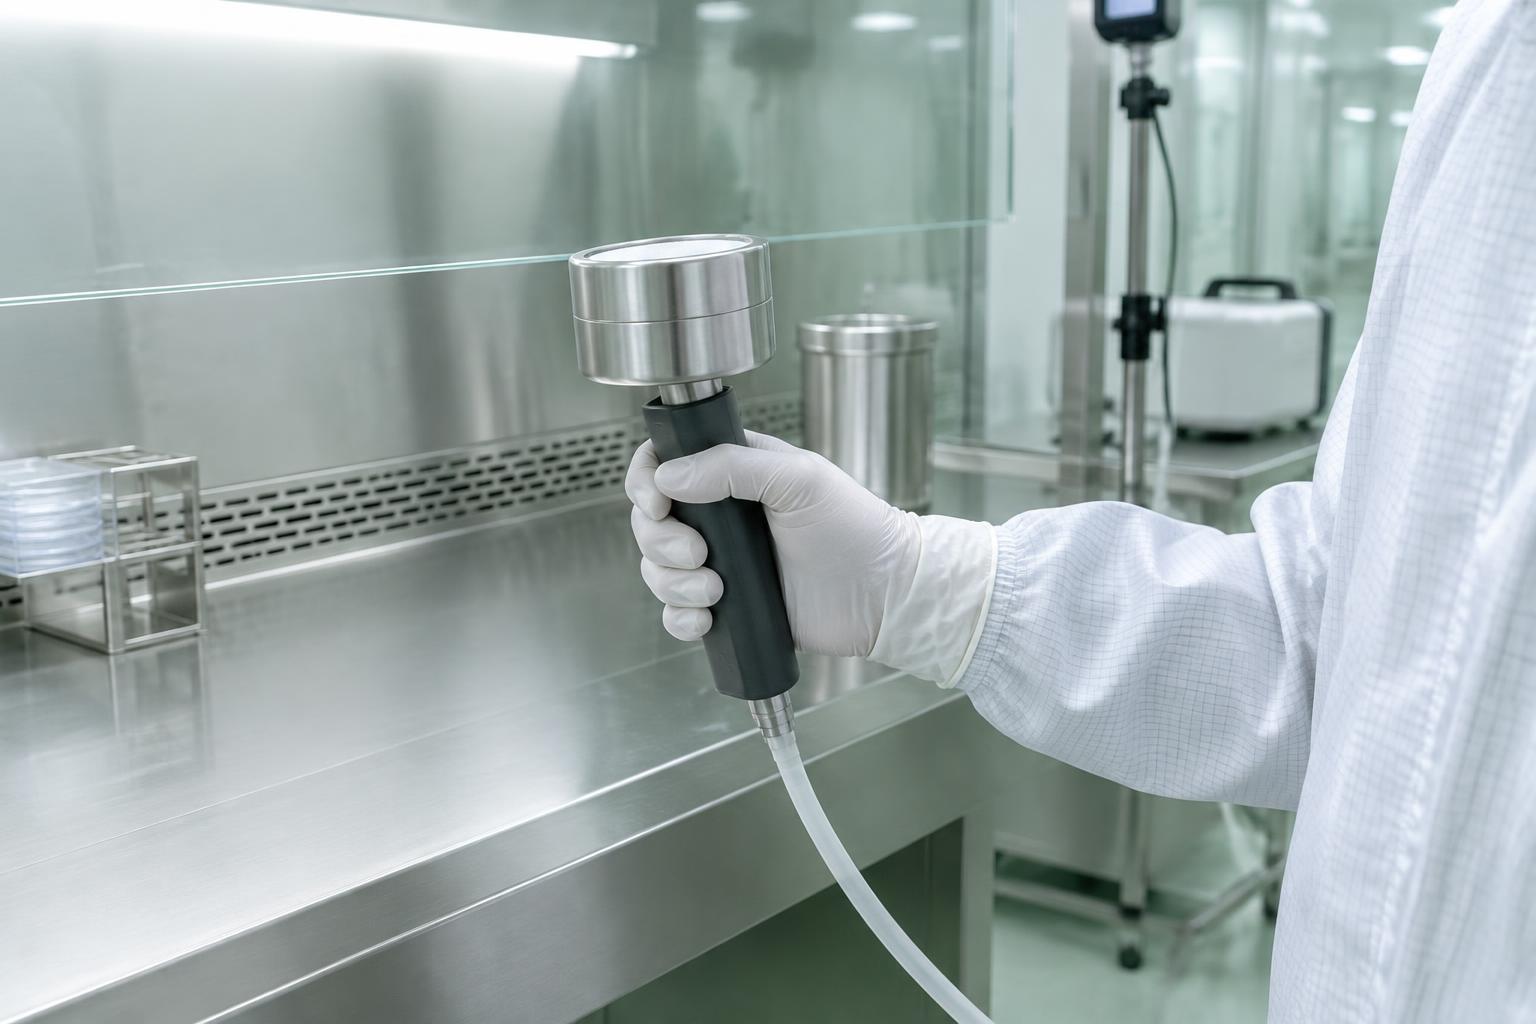
หัวใจสำคัญของการผลิตเวชศาสตร์ฟื้นฟูคือการควบคุมสิ่งแวดล้อมให้ปราศจากเชื้อและสิ่งปนเปื้อน EHL BIO ได้สร้างศูนย์ GMP (Good Manufacturing Practices) ที่มีสิ่งอำนวยความสะดวกระดับสูง โดยเฉพาะห้องสะอาด (Clean Room) ระดับ Class 100 ซึ่งเป็นระดับมาตรฐานที่จำเป็นสำหรับการจัดการเซลล์ที่มีความละเอียดอ่อน ระบบนี้ได้รับการตรวจสอบโดยหน่วยงานกำกับดูแลของเกาหลีใต้ เพื่อให้มั่นใจว่าทุกขั้นตอน ตั้งแต่การคัดแยกเซลล์ต้นกำเนิดจากไขมันไปจนถึงการเพาะเลี้ยงเซลล์ภูมิคุ้มกัน ดำเนินการภายใต้สภาวะที่ปลอดภัยสูงสุดตามการประเมินของทีม EHL
นอกจากมาตรฐานความสะอาดแล้ว EHL BIO ยังเป็นสถานประกอบการแห่งแรกในเกาหลีใต้ที่ได้รับอนุญาตให้ประกอบธุรกิจจัดการเซลล์มนุษย์ (Human Cell Management Business) ภายใต้พระราชบัญญัติชีวเวชภัณฑ์และเวชศาสตร์ฟื้นฟูสมัยใหม่ ซึ่งเป็นการยกระดับการควบคุมคุณภาพของการเก็บ การตรวจสอบ และการแปรรูปเซลล์ให้เป็นไปอย่างมีระบบและโปร่งใส ช่วยสร้างความมั่นใจให้แก่ผู้รับบริการว่าเซลล์ที่ถูกนำไปใช้จะมีคุณภาพและความบริสุทธิ์ตามมาตรฐานสากล
นวัตกรรมการควบคุมอากาศและระบบกรอง HEPA
เพื่อให้ได้เซลล์ที่มีอัตราการรอดชีวิตสูงและมีคุณภาพสม่ำเสมอ EHL BIO ติดตั้งระบบจัดการอากาศ (AHU) ที่มีความซับซ้อน ร่วมกับตัวกรองประสิทธิภาพสูง HEPA Filter เพื่อดักจับอนุภาคขนาดเล็กและจุลินทรีย์ที่อาจปนเปื้อนในอากาศ ระบบนี้จะรักษาแรงดันอากาศ อุณหภูมิ และความชื้นให้เหมาะสมที่สุดสำหรับการเติบโตของเซลล์ การเลือกใช้ตู้นิรภัยทางชีวภาพ (Biological Safety Cabinet - BSC) รุ่นล่าสุดยังช่วยปกป้องทั้งเซลล์และบุคลากรผู้ปฏิบัติงานในระหว่างกระบวนการผลิต
เทคโนโลยีเหล่านี้เป็นส่วนหนึ่งของระบบการผลิตที่รองรับกำลังการเพาะเลี้ยงได้ถึง 6,000 ล็อตต่อปี การควบคุมสิ่งแวดล้อมที่เข้มงวดนี้ยังรวมถึงการใช้กล้องจุลทรรศน์ชนิดหัวกลับและตู้บ่ม CO2 ที่ทันสมัย เพื่อติดตามการพัฒนาของเซลล์อย่างใกล้ชิดในสภาวะที่จำลองมาจากร่างกายมนุษย์ ทำให้ EHL BIO สามารถส่งมอบผลิตภัณฑ์เซลล์บำบัดที่มีเป้าหมายการฟื้นฟูเนื้อเยื่อและซ่อมแซมส่วนที่สึกหรอได้อย่างมีประสิทธิภาพตามการประเมินของทีม EHL
เทคโนโลยีห้องสะอาด Class 100 ของเราคือรากฐานสำคัญที่ทำให้ EHL BIO สามารถเพาะเลี้ยงเซลล์ที่มีคุณภาพสูง พร้อมความปลอดภัยที่เหนือระดับตามการประเมินของทีม EHL
ระบบจัดเก็บเซลล์แบบแช่แข็งที่อุณหภูมิ -196 องศาเซลเซียส
นอกเหนือจากการเพาะเลี้ยงในห้องสะอาดแล้ว ระบบการควบคุมสิ่งแวดล้อมยังครอบคลุมไปถึงการเก็บรักษาเซลล์ในระยะยาว EHL BIO ใช้ถังเก็บไนโตรเจนเหลวสำหรับการแช่แข็งเซลล์ที่อุณหภูมิต่ำถึง -196 องศาเซลเซียส ซึ่งเป็นอุณหภูมิที่หยุดกิจกรรมทางชีวภาพของเซลล์ไว้ได้อย่างเหมาะสมโดยไม่ทำลายโครงสร้างภายใน เทคโนโลยีการแช่แข็งนี้ช่วยให้ผู้รับบริการสามารถฝากเก็บเซลล์ของตนเองไว้ใช้ในอนาคตได้ โดยเซลล์จะยังคงความแข็งแรงและเป้าหมายการฟื้นฟูเสมือนวันที่ถูกจัดเก็บ
ระบบการจัดเก็บนี้มีความสำคัญอย่างยิ่งสำหรับผู้ที่ต้องการวางแผนสุขภาพในระยะยาว (Aging Well) เนื่องจากการเก็บเซลล์ในช่วงวัยที่ร่างกายยังแข็งแรงจะช่วยให้ได้เซลล์ที่มีคุณภาพสูงในการนำมาส่งเสริมคุณภาพชีวิตจากภาวะความเสื่อมต่างๆ เช่น ข้อเสื่อม หรือความถดถอยทางสมอง ในอนาคต ทีมงานผู้เชี่ยวชาญของ EHL BIO จะดูแลระบบการจัดการคุณภาพและการจัดเก็บนี้อย่างเข้มงวดภายใต้มาตรฐานสากล
การขยายฐานการผลิตและเครือข่ายพันธมิตร
ความสำเร็จในเทคโนโลยีห้องสะอาดและการผลิตภายใต้มาตรฐาน GMP ทำให้ EHL BIO สามารถขยายเครือข่ายศูนย์เซลล์ (Cell Center) ไปยังภูมิภาคต่างๆ รวมถึงการจัดตั้งศูนย์บริการในประเทศไทยผ่าน EHL Thailand เพื่อประสานงานการดูแลผู้รับบริการอย่างครบวงจร เราทำงานร่วมกับโรงพยาบาลพันธมิตรกว่า 100 แห่งในเกาหลี เพื่อส่งมอบนวัตกรรมทางการแพทย์ที่มีความปลอดภัยสูงตามการประเมินของทีม EHL
การดำเนินงานของเราไม่ได้หยุดอยู่เพียงการผลิตเซลล์ แต่ยังรวมถึงการพัฒนาผลิตภัณฑ์อื่นๆ เช่น Exosome และอาหารเลี้ยงเซลล์ (Conditioned Media) ที่ได้รับการขึ้นทะเบียนชื่อทางสากล (INCI Name) และผ่านการรับรองมาตรฐานความปลอดภัยในเกาหลีใต้ โดยกระบวนการทั้งหมดนี้ต้องผ่านการควบคุมสิ่งแวดล้อมในห้องสะอาดที่ได้มาตรฐานเดียวกัน เพื่อให้มั่นใจในคุณภาพและเป้าหมายการฟื้นฟูของเวชศาสตร์ฟื้นฟูในทุกรูปแบบ
คำถามที่พบบ่อย
เป้าหมายการฟื้นฟูและคุณภาพชีวิตในการใช้เซลล์บำบัดคืออะไร?
เป้าหมายหลักคือการใช้เทคโนโลยีเซลล์เพื่อฟื้นฟูสภาพร่างกายและเพิ่มคุณภาพชีวิตให้ดีขึ้น โดยเน้นการทำงานของเซลล์ที่เพาะเลี้ยงภายใต้มาตรฐานห้องสะอาด Class 100 เพื่อให้ได้เซลล์ที่มีประสิทธิภาพสูงสุดในการฟื้นฟูตามการประเมินของทีม EHL
มาตรฐานห้องสะอาด Class 100 คืออะไร?
คือมาตรฐานระดับสากลในการควบคุมปริมาณอนุภาคฝุ่นละอองในอากาศให้มีค่าน้อยที่สุด เพื่อให้มั่นใจว่าสภาพแวดล้อมในการผลิตและเซลล์บำบัดมีความบริสุทธิ์อย่างแท้จริง
ทำไมการผลิตเซลล์ต้องใช้มาตรฐาน GMP?
มาตรฐาน GMP (Good Manufacturing Practices) ช่วยรักษาระดับคุณภาพการผลิตให้สม่ำเสมอ ป้องกันความผิดพลาด และส่งเสริมความปลอดภัยของผลิตภัณฑ์ที่จะนำไปใช้ในร่างกายมนุษย์
ระบบจัดเก็บเซลล์แช่แข็งช่วยรักษาคุณภาพเซลล์ได้นานแค่ไหน?
การแช่แข็งที่อุณหภูมิ -196 องศาเซลเซียส สามารถหยุดอายุของเซลล์ไว้ได้นานหลายปี โดยยังคงความสามารถในการแบ่งตัวและเป้าหมายการฟื้นฟูเนื้อเยื่อไว้ได้อย่างดีเมื่อนำกลับมาใช้งาน
ข้อมูลโรคที่เกี่ยวข้อง
เรียบเรียงจากข้อมูลของ EHL BIO: เกี่ยวกับ EHL BIO · ศูนย์ GMP (Good Manufacturing Practices) · การบำบัดด้วยเซลล์ภูมิคุ้มกัน · EHL Bio ได้รับการรับรองสถานะผู้ประกอบการจัดการเซลล์ร่างกายเป็นแห่งแรกในเกาหลี. แผนการดูแลของแต่ละคนกำหนดหลังการประเมินโดยทีม EHL