คำตอบสั้น
EHL BIO ให้ความสำคัญสูงสุดกับความปลอดภัยโดยมีการตรวจสอบคุณภาพเซลล์ทุกล็อตในศูนย์การผลิตมาตรฐาน GMP ที่สามารถรองรับได้ถึง 6,000 ล็อตต่อปี ผ่านระบบควบคุมความสะอาดระดับ Class 100 และการตรวจสอบความบริสุทธิ์ของเซลล์อย่างละเอียดก่อนนำไปใช้งานจริง
สรุปประเด็นสำคัญ
- ผลิตภายใต้มาตรฐาน GMP ระดับสากล รองรับกำลังการผลิต 6,000 ล็อตต่อปี
- ใช้ห้องปฏิบัติการสะอาดระดับ Class 100 เพื่อป้องกันการปนเปื้อนขั้นสูงสุด
- กระบวนการตรวจสอบครอบคลุมทั้งความบริสุทธิ์ การรอดชีวิต และประสิทธิภาพของเซลล์
- จัดเก็บเซลล์ด้วยระบบไนโตรเจนเหลวที่อุณหภูมิ -196 องศาเซลเซียส เพื่อคงคุณภาพ
ความสำคัญของมาตรฐาน GMP ในการผลิตเซลล์
มาตรฐานการผลิตที่ดี (Good Manufacturing Practices หรือ GMP) คือหัวใจสำคัญที่ EHL BIO ยึดถืออย่างเคร่งครัดในการคัดแยกและเพาะเลี้ยงเซลล์ต้นกำเนิดและเซลล์ภูมิคุ้มกัน เราได้รับความเห็นชอบจากสำนักงานอาหารและยาเกาหลี (MFDS) และเป็นแห่งแรกในเกาหลีที่ได้รับอนุญาตประกอบธุรกิจจัดการเซลล์มนุษย์ (Human Cell Management Business) ภายใต้พระราชบัญญัติชีวเวชภัณฑ์และเวชศาสตร์ฟื้นฟูสมัยใหม่
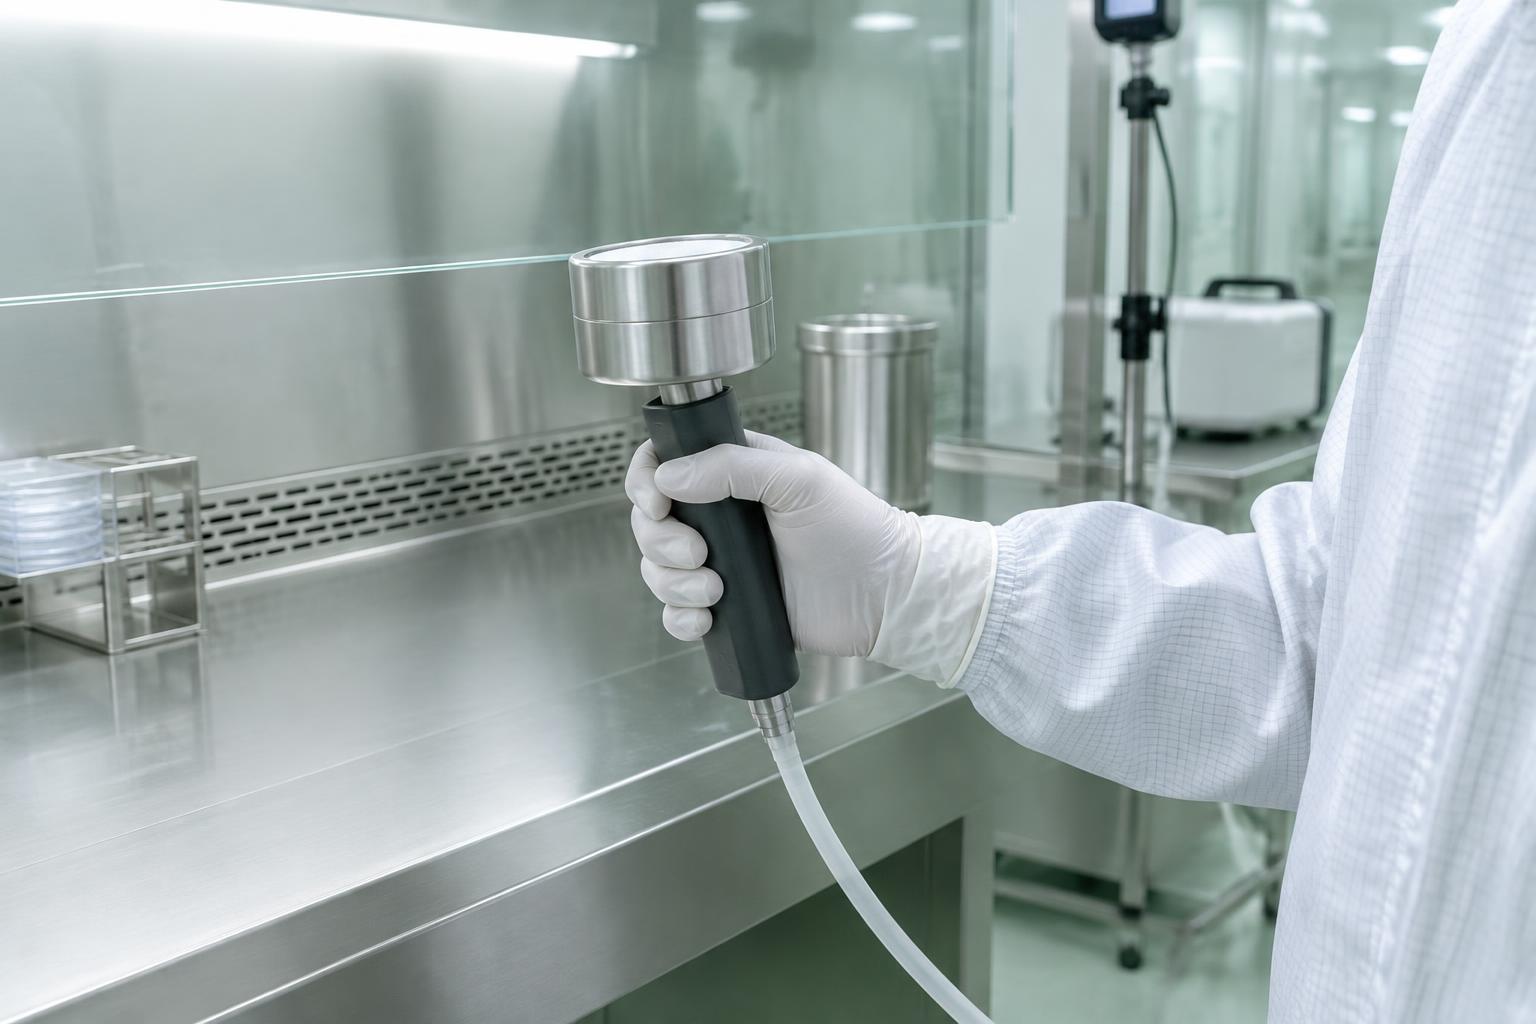
ระบบการผลิตของเราถูกออกแบบมาเพื่อรักษาคุณภาพในระดับที่สม่ำเสมอ โดยมีศูนย์ GMP ที่เพียบพร้อมด้วยอุปกรณ์เทคโนโลยีสูง เช่น Biological Safety Cabinet (BSC) และระบบจัดการอากาศ AHU พร้อมแผ่นกรอง HEPA Filter เพื่อให้มั่นใจว่าทุกขั้นตอนปราศจากสิ่งปนเปื้อนและปลอดภัยตามการประเมินของทีม EHL สำหรับผู้เข้ารับบริการทุกคน
ห้องปฏิบัติการ Class 100 และการควบคุมสภาพแวดล้อม
ที่ EHL BIO เราใช้ห้องสะอาดระดับ Class 100 ซึ่งเป็นมาตรฐานระดับสูงที่จำกัดจำนวนอนุภาคฝุ่นละอองในอากาศให้น้อยที่สุด เพื่อให้สภาพแวดล้อมในการเพาะเลี้ยงเซลล์มีความบริสุทธิ์สูงสุด ทีมวิจัยของเรากว่า 85 ท่าน ทำงานภายใต้ระเบียบปฏิบัติที่เข้มงวด เพื่อให้ได้เซลล์ที่มีความสามารถในการแบ่งตัวและเพิ่มจำนวนได้สูงกว่าค่าเฉลี่ยถึง 1,000 เท่า
นอกจากความสะอาดแล้ว เรายังใช้เทคโนโลยีถังเก็บไนโตรเจนเหลวสำหรับการแช่แข็งเซลล์ที่อุณหภูมิ -196 องศาเซลเซียส ซึ่งช่วยคงสภาพความอ่อนเยาว์และประสิทธิภาพของเซลล์ไว้ได้เสมือนเพิ่งถูกจัดเก็บใหม่ๆ ทำให้การดูแลในแต่ละครั้งมีเป้าหมายเพื่อการฟื้นฟูและคุณภาพชีวิตตามแผนการดูแลของทีมแพทย์
มาตรฐานความปลอดภัยระดับ Class 100 และการตรวจสอบคุณภาพทุกล็อต คือคำสัญญาของ EHL BIO เพื่อเป้าหมายการฟื้นฟูและคุณภาพชีวิตที่ดีที่สุด
กระบวนการตรวจสอบคุณภาพทุกล็อตก่อนส่งมอบ
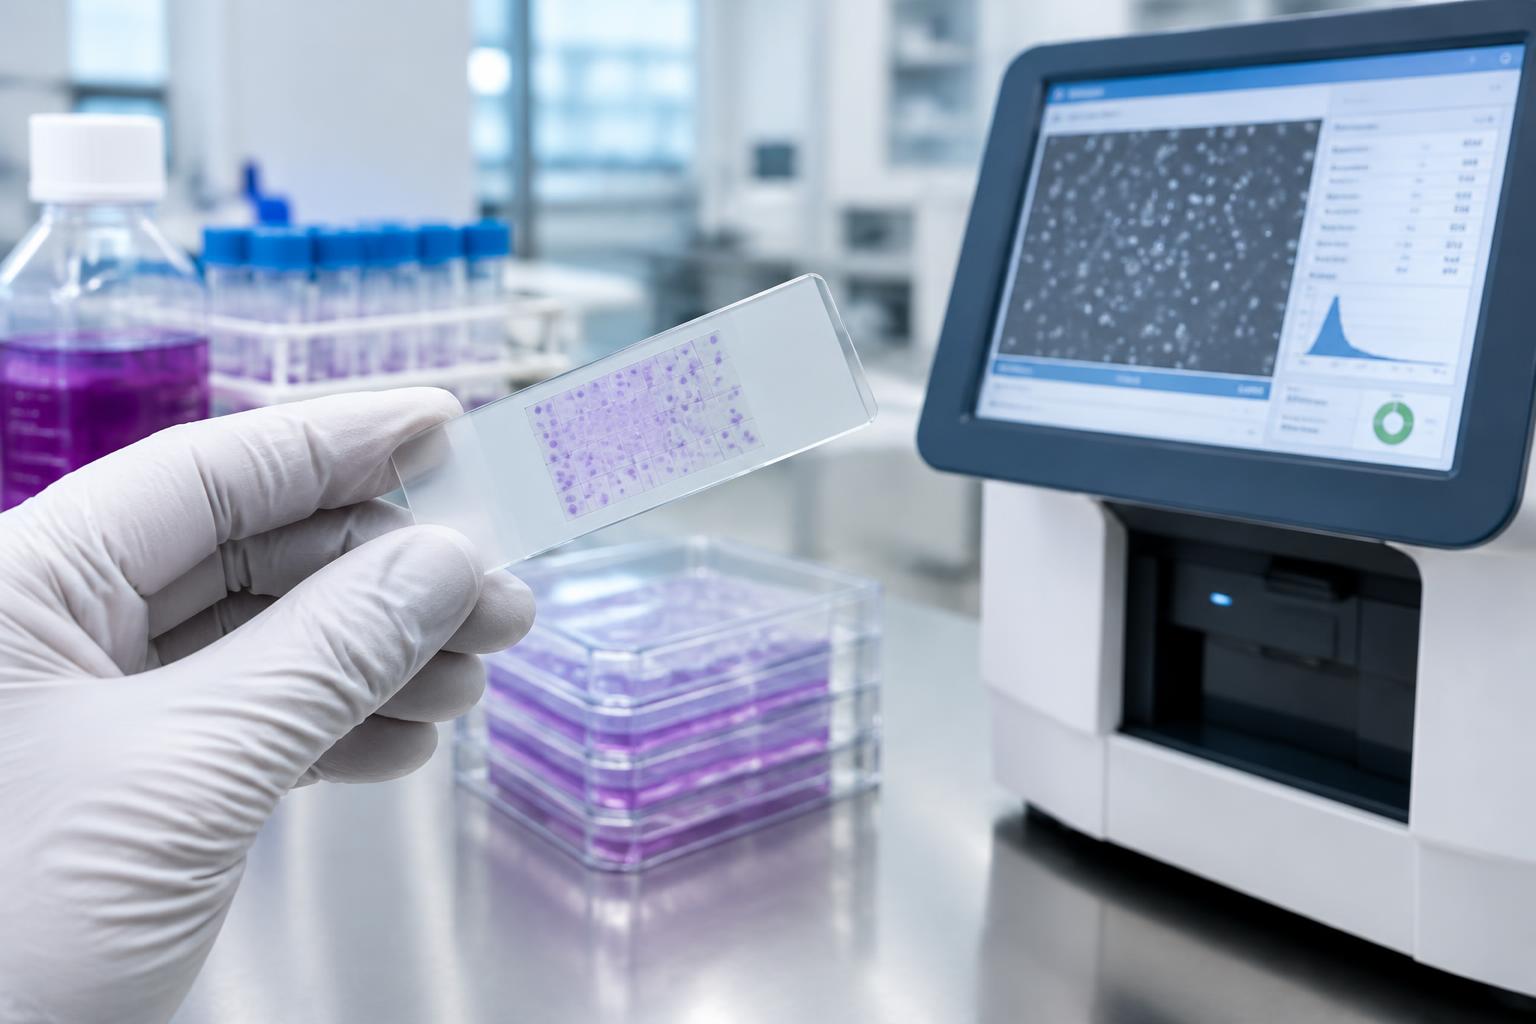
เซลล์ทุกล็อตที่ผ่านการเพาะเลี้ยงในศูนย์วิจัย EHL BIO จะต้องผ่านการทดสอบคุณภาพอย่างละเอียดก่อนนำไปใช้งานจริง ซึ่งรวมถึงการตรวจสอบอัตราการรอดชีวิตของเซลล์ (Cell Viability) ความบริสุทธิ์ของเซลล์ (Purity) และความสามารถในการทำงาน (Potency) เพื่อให้แน่ใจว่าเซลล์เหล่านั้นมีคุณสมบัติ Homing Effect ที่มีประสิทธิภาพในการเดินทางไปดูแลส่วนที่สึกหรอในร่างกายได้อย่างตรงจุด
เรามีการตรวจสอบความปลอดภัยทางชีวภาพเพื่อยืนยันว่าไม่มีการติดเชื้อหรือสิ่งแปลกปลอมใดๆ ปะปนอยู่ ซึ่งเป็นกระบวนการที่สอดคล้องกับมาตรฐานศูนย์จัดการเซลล์ที่เข้มงวด ความพิถีพิถันนี้ทำให้ผู้ป่วยมั่นใจได้ว่าจะได้รับผลิตภัณฑ์เซลล์บำบัดที่มีคุณภาพและส่งเสริมคุณภาพชีวิตที่ดีต่อร่างกาย
นวัตกรรมและการรับรองที่น่าเชื่อถือ
ความสำเร็จของ EHL BIO ในการตรวจสอบคุณภาพยังได้รับการยืนยันผ่านสิทธิบัตรมากมาย เช่น ชุดอุปกรณ์แยกเซลล์ SVF จากไขมัน และวิธีการเพาะเลี้ยงเซลล์จากปัสสาวะที่มีความบริสุทธิ์สูง (UDSC) ซึ่งได้รับรางวัลนวัตกรรมเทคโนโลยี IR52 จังยองชิล ประจำปี 2025 รางวัลเหล่านี้สะท้อนถึงความมุ่งมั่นในการสร้างมาตรฐานใหม่ให้กับวงการเวชศาสตร์ฟื้นฟู
เราไม่เพียงแต่ให้ความสำคัญกับเทคโนโลยี แต่ยังให้ความสำคัญกับการบริการที่เข้าถึงง่ายสำหรับคนไทย โดย EHL Thailand มีทีมประสานงานภาษาไทยที่คอยดูแลตั้งแต่วันแรกที่ส่งคำปรึกษา จนถึงการติดตามผลหลังกลับจากประเทศเกาหลี เพื่อให้คุณภาพชีวิตที่ดีขึ้นเป็นเป้าหมายที่สำเร็จได้จริงสำหรับทุกคน
คำถามที่พบบ่อย
EHL BIO ตรวจสอบอะไรบ้างในเซลล์แต่ละล็อต?
เราตรวจสอบความบริสุทธิ์ของเซลล์ อัตราการรอดชีวิตของเซลล์ ประสิทธิภาพในการทำงาน และความปลอดภัยจากการปนเปื้อนทางชีวภาพทุกล็อตก่อนนำไปใช้
ห้องปฏิบัติการ Class 100 สำคัญอย่างไร?
เป็นมาตรฐานห้องสะอาดระดับสูงที่ช่วยป้องกันฝุ่นละอองและเชื้อโรคจากการปนเปื้อนในกระบวนการเพาะเลี้ยงเซลล์ เพื่อความปลอดภัยตามการประเมินของทีม EHL สำหรับผู้ป่วย
เป้าหมายการฟื้นฟูและคุณภาพชีวิตจากการใช้เซลล์ที่จัดเก็บไว้นานๆ เป็นอย่างไร?
เราใช้เทคโนโลยีการแช่แข็งในไนโตรเจนเหลวที่อุณหภูมิ -196 องศาเซลเซียส ซึ่งช่วยคงสภาพและคุณภาพของเซลล์ไว้ได้นานเพื่อส่งเสริมเป้าหมายการฟื้นฟูอย่างมีประสิทธิภาพ
ข้อมูลโรคที่เกี่ยวข้อง
เรียบเรียงจากข้อมูลของ EHL BIO: เกี่ยวกับ EHL BIO · ศูนย์ GMP (Good Manufacturing Practices) · สิทธิบัตรและงานวิจัยทางวิทยาศาสตร์ · EHL BIO คว้า "รางวัลจังยองชิล" สาขานวัตกรรมเทคโนโลยีประจำปี 2025. แผนการดูแลของแต่ละคนกำหนดหลังการประเมินโดยทีม EHL